profibus PA转Modbus rtu/485协议网关
E+H PMP71B仪表依托多级网关实现制药车间PA与RTU协议数据互通应用
一、案例背景
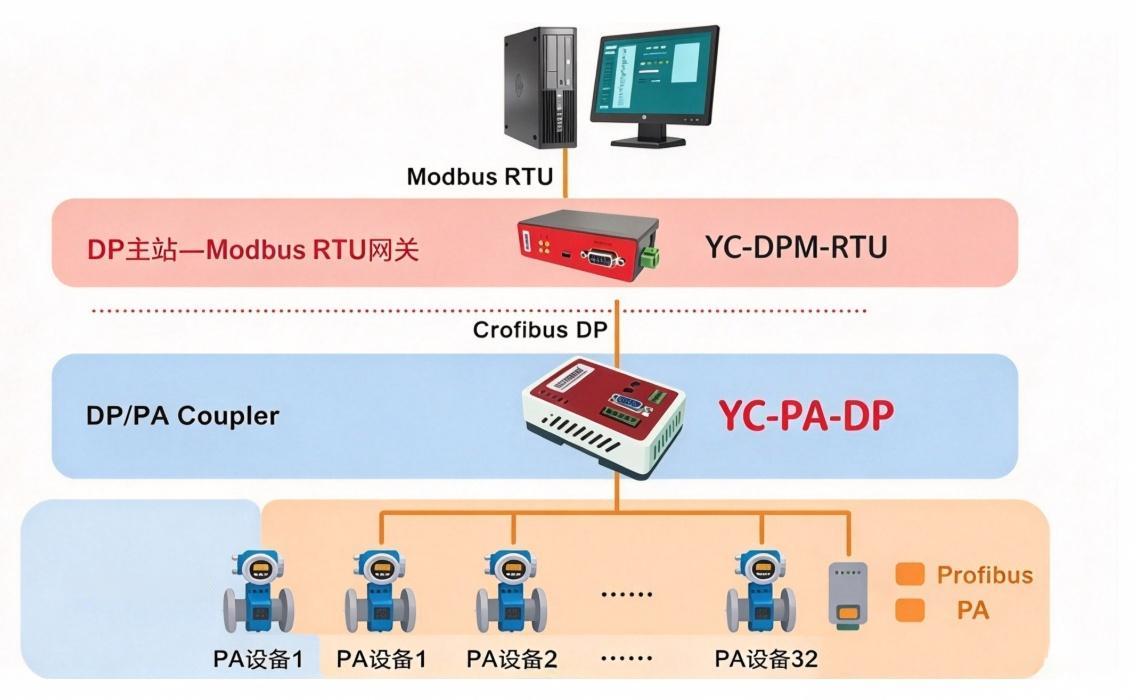
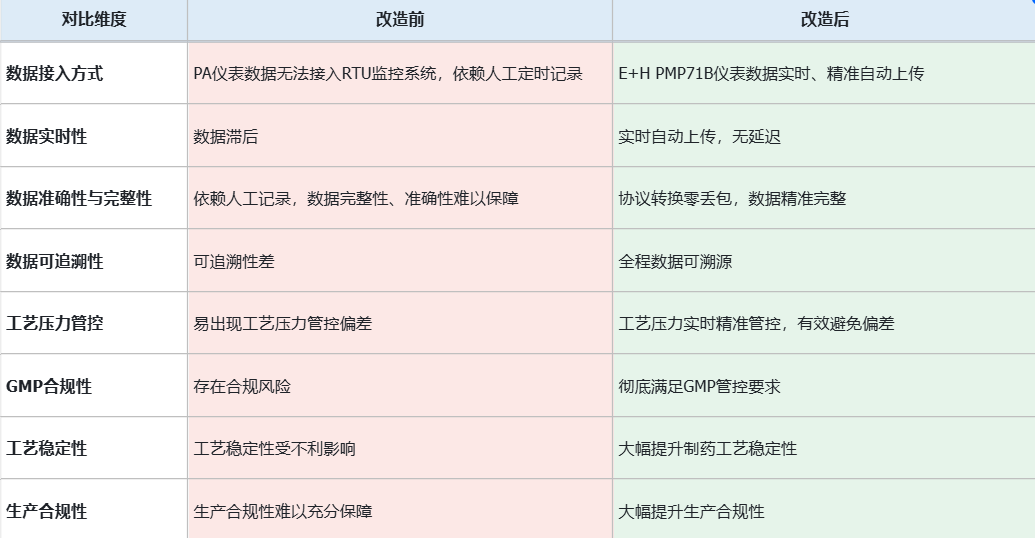
本项目应用于制药洁净生产车间,车间纯化水系统、物料输送管路、无菌反应设备对压力参数精度与稳定性要求严苛,压力数据是保障药品生产合规性、工艺稳定性的核心参数。车间现场压力采集设备统一采用E+H PMP71B Profibus PA压力变送器,设备精度高、适配洁净工况,可兼容各类同规格Profibus PA采集设备。车间现有上位监控系统为存量通用设备,仅支持Modbus RTU通信协议,适配各类RTU架构工控主机。现场无一体式PA转RTU集成网关设备,且Profibus PA现场总线与Modbus RTU监控协议属于异构通信体系,无法直接对接传输,导致现场工艺压力数据无法自动上传监控平台,只能人工记录,无法满足制药行业实时溯源、合规管控的生产要求。
二、项目痛点
一是通信协议异构壁垒显著,Profibus PA适用于现场高精度设备采集,Modbus RTU多用于上位工控监控,二者无原生互通通道;
二是现场硬件配置不足,无一体式PA转RTU网关,不具备直接协议转换条件;
三是数据管控不达标,人工抄录数据时效性差、易出错,无法实现数据实时溯源,不符合制药GMP生产规范;四是现有RTU上位设备为定型工控设备,无接口拓展与固件升级能力,无法直接兼容PA总线设备。
三、网关功能
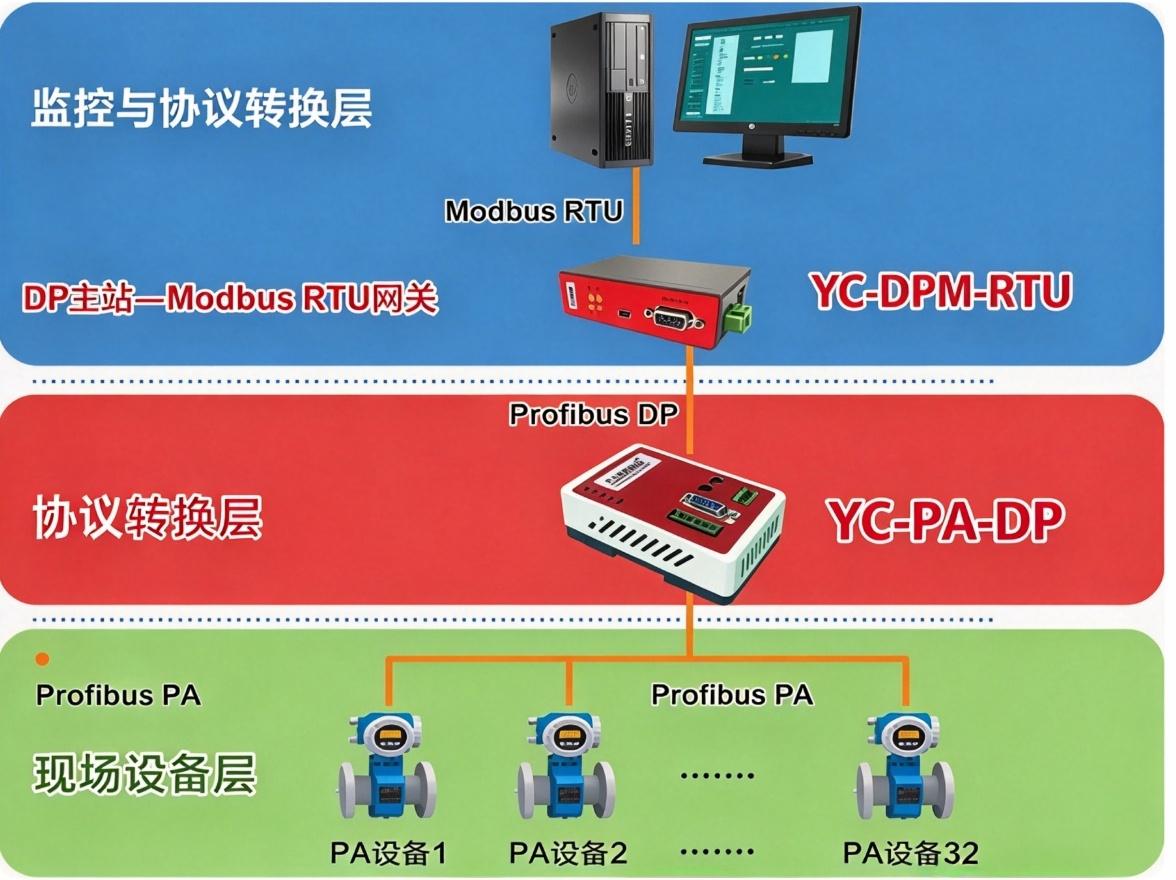
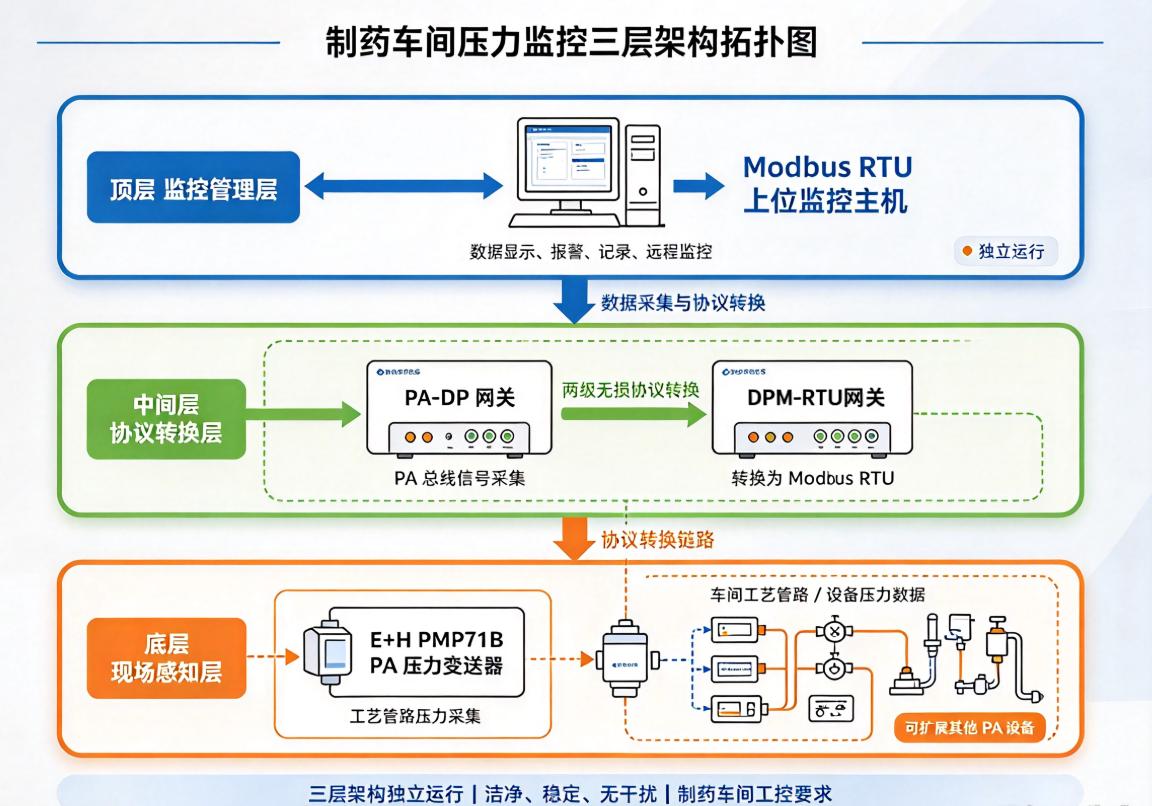
项目采用YC-PA-DP与YC-DPM-RTU双网关分级组合架构,适配全品类PA仪表与RTU工控设备。PA-DP网关主要对接E+H PMP71B压力变送器及同系列PA总线设备,负责采集、解析现场压力数据,完成PA协议向标准Profibus DP协议的转换,保障底层数据标准化。DP-RTU网关承接二级转换工作,将DP总线数据精准转化为Modbus RTU协议数据,适配车间上位监控系统。双网关具备数据纠错、断点续传、防尘抗干扰特性,完全适配制药洁净车间工况,保障数据连续稳定传输。
四、解决方案
针对制药车间无一体式转换网关、双协议异构不通的核心问题,采用PA-DP-RTU分级递进式协议转换方案。无需改动原有PA采集仪表与RTU监控系统,通过双网关分级组网搭建独立通信链路。
第一级由PA-DP网关接入现场E+H PMP71B PA压力变送器,完成PA协议标准化转换为DP协议;
第二级通过DP-RTU网关完成二次协议转换,输出标准Modbus RTU数据,实现现场工艺压力数据全自动上传、实时监控,方案通用性强、合规性高。
五、拓扑说明
六、实施过程
项目全程不停产、不破坏洁净环境施工。首先完成现场工况勘测,匹配PA仪表与RTU上位机通信参数;其次完成双网关防尘式安装与线路布设,搭建合规通信链路;随后进行参数配置、点位映射与协议调试,完成两级转换参数适配;最后开展72小时连续联调,校准数据精度、排查传输异常,确保系统稳定运行,满足制药生产监控标准。
七、项目前后对比
八、行业前景
制药、医疗器械、生物化工等洁净制造行业,普遍存在PA高精度仪表与RTU存量监控系统混用的情况,异构协议互通、生产数据溯源是行业共性难题。本方案无需改造原有设备、改造成本低、合规性强,适配各类洁净车间智能化升级,行业适配场景广泛,推广价值极高。
九、案例总结
本案例针对制药洁净车间无一体式PA转RTU网关、E+H PMP71B-PA设备与RTU工控系统通信壁垒问题,通过双网关分级转换方案,高效解决异构协议数据互通难题。系统运行稳定、数据精准合规,有效提升制药车间工艺管控与数字化溯源能力,为洁净制造行业老旧工控系统升级改造提供了成熟的实践方案。
现场总线协议网关
E+H PMP71B仪表通过PA-DP分级转换实现Modbus RTU食品车间数据采集应用
E+H PMP71B仪表依托多级网关实现制药车间PA与RTU协议数据互通应用
E+H PMP71B仪表依托Profibus DP耦合与Modbus RTU网关实现油气泵站数据互通应用
E+H PMP71B仪表依托Profibus DP耦合与Modbus RTU网关实现食品车间数据互通应用
E+H PMP71B仪表依托多级网关实现化工车间PA与RTU协议数据互通应用
Profibus PA仪表依托Profibus DP耦合与Modbus RTU网关实现化工反应车间数据互通应用案例
MODBUS转PROFINET网关与arcrui ard3t电机保护器
远创智控PROFINET转 CANOPEN总线网关连接汇川变频器解决方案