profibus PA转Modbus rtu/485协议网关
Profibus PA仪表依托Profibus DP耦合与Modbus RTU网关实现化工反应车间数据互通应用案例
一、案例背景
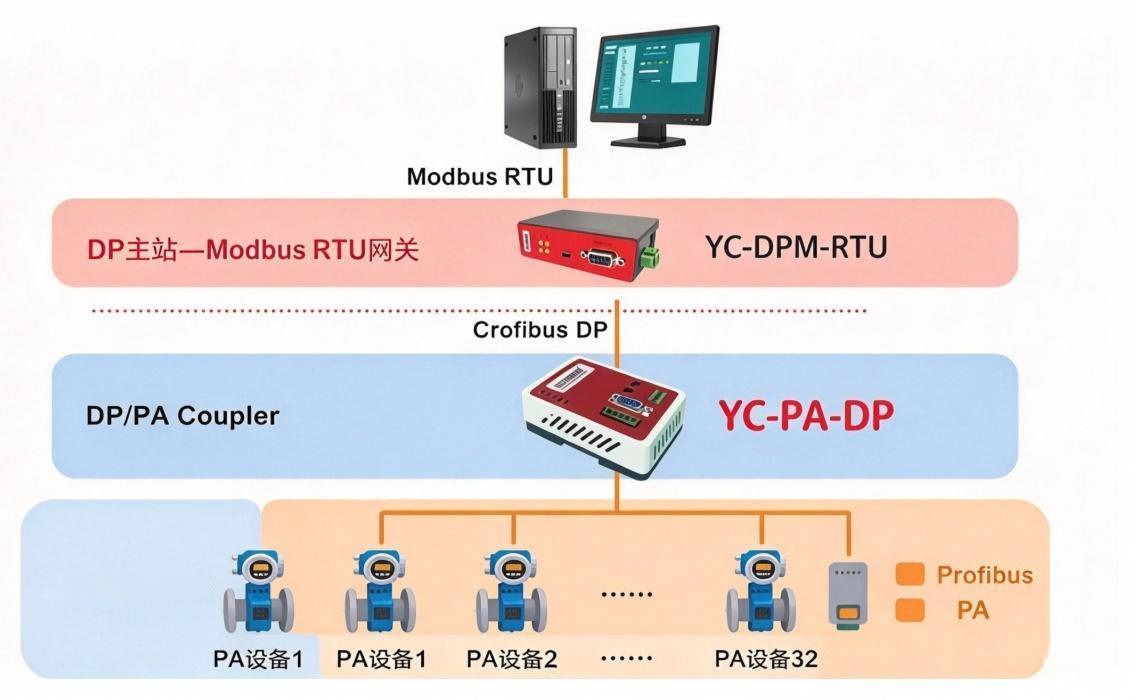
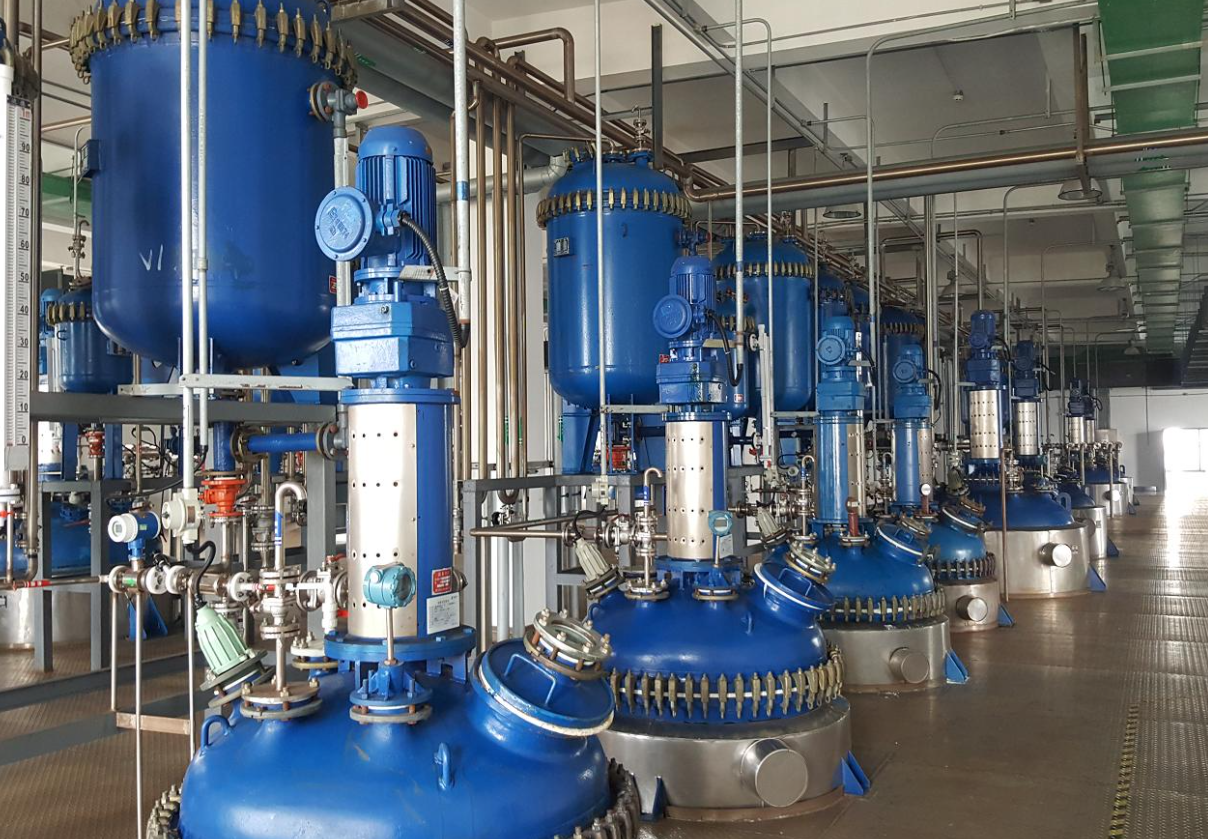
某精细化工反应车间以合成反应工艺为核心,生产线搭载多台E+H Cerabar PMP71B Profibus PA压力变送器,作为车间核心工艺监测设备,全程采集反应釜压力、介质温度等关键生产参数,直接把控工艺稳定性与生产安全性。车间现有监控系统上位机为标准Modbus RTU协议,全厂SCADA监控、数据存储、远程运维终端均适配RTU通信规范。现场原有组网仅支持PA仪表单机运行,且无成熟一体化PA转RTU专用网关,导致PA协议监测设备与RTU协议上位机无法直接通信,形成严重数据孤岛。长期以来,车间只能依靠人工现场巡检、手抄数据记录,数据更新滞后、人为误差较大,无法实现实时监控与异常预警,不仅运维效率低下,还存在工艺失控、安全隐患,难以适配现代化工智能制造、自动化管控的生产需求。为低成本、高效率解决协议互通难题,项目采用YC-PA-DP耦合网关与YC-DPM-RTU主站网关组合方案,搭建PA→DP→RTU分级协议转换链路,实现现场PA仪表与RTU上位机的稳定数据互通。
二、项目痛点
本次改造前,车间现场通信与数据管理存在四大核心痛点。
一是协议完全不兼容,E+H PMP71B仪表Profibus PA协议与上位机Modbus RTU协议无通用转换通道,且无专用PA-RTU网关,数据传输彻底中断。
二是数据运维低效,人工抄录模式时效性差、误差率高,无法实时捕捉工艺参数波动,易引发产品质量偏差与生产安全隐患。
三是现场环境适配性差,化工车间高温高湿、粉尘量大、电磁干扰强,普通通信设备易出现断连、丢包,无法适配防爆工业工况。
四是组网拓展性不足,原有单机运行模式无法集中组网,不能满足后续设备扩容、产线智能化升级的长期发展需求。
三、网关核心功能
项目选用的两款远创智控工业级网关,专为严苛工业现场设计,适配化工防爆、强干扰工况,组合实现分级协议转换。其中YC-PA-DP耦合网关主打Profibus PA转DP协议转换,完美兼容E+H PMP71B全系PA总线仪表,总线传输稳定性强、抗干扰性能优异,支持防爆柜内安装,可精准汇总现场所有PA仪表的工艺监测数据。YC-DPM-RTU网关作为Modbus RTU主站设备,可主动轮询采集DP总线数据,完成DP转RTU二次协议转换,自带数据缓存、断线重连、故障报警、数据校验功能,有效规避工业现场数据丢包、传输延迟、信号异常等问题。双网关组合构建透明传输链路,是无专用PA-RTU网关场景下高性价比、高稳定性的最优替代方案。
四、解决方案
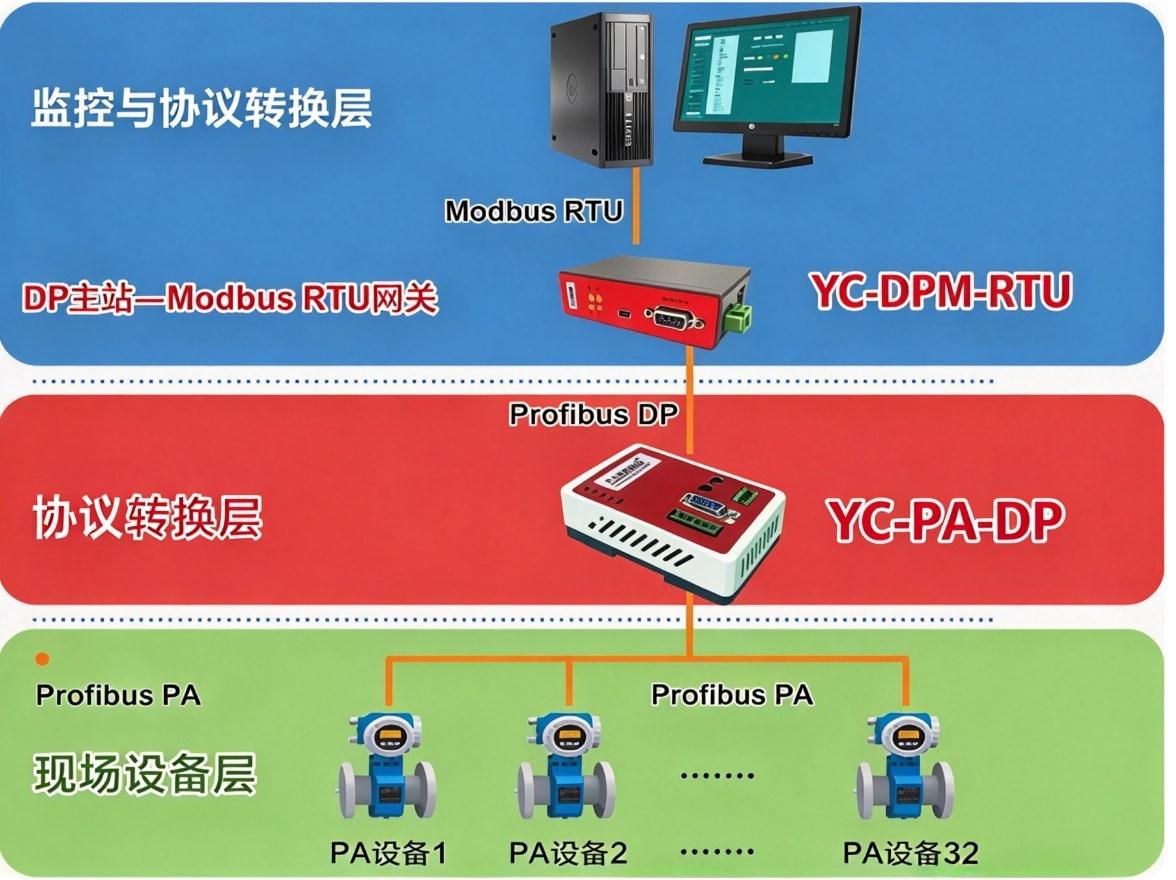
本次改造采用无设备替换、模块化组网的双网关分级转换方案,改造成本低、施工周期短、系统稳定性高。整体改造无需更换原有E+H PA仪表、RTU上位机等核心生产设备,仅通过新增双网关搭建通信链路。
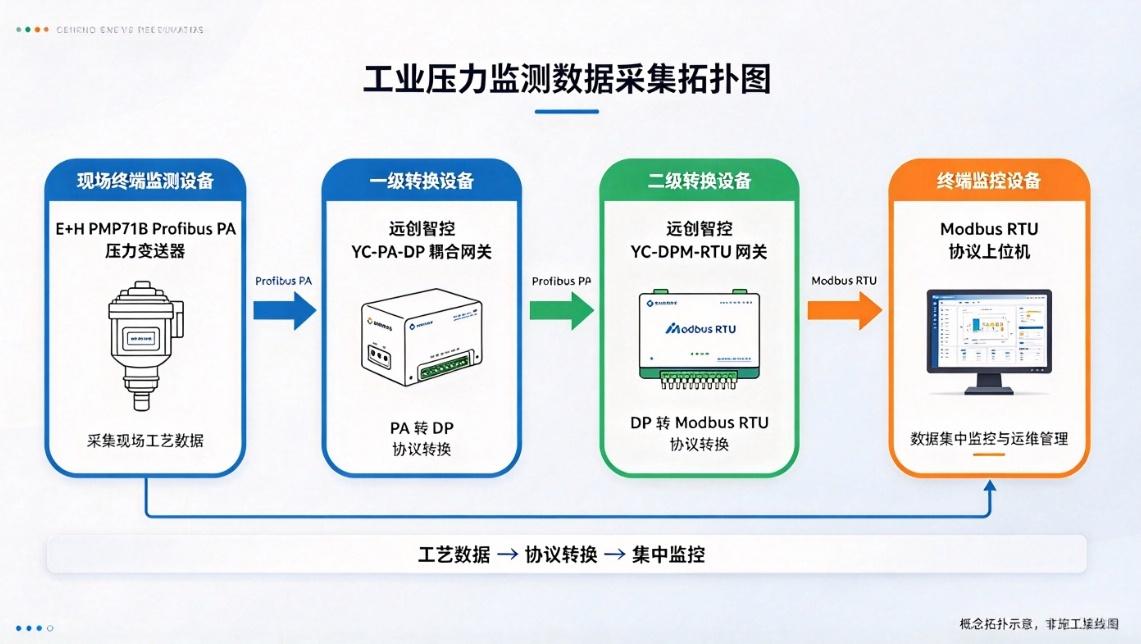
首先,车间所有E+H PMP71B Profibus PA压力变送器就近接入YC-PA-DP耦合网关,统一将PA协议工艺数据转换为标准DP协议,完成现场设备数据汇总;
其次,通过工业屏蔽总线实现双网关稳定对接,将DP总线数据传输至YC-DPM-RTU网关,完成二次协议转换,输出标准Modbus RTU信号;
最后,RTU网关直接对接车间RTU上位监控机,实现压力、温度等核心参数的实时上传、集中显示、自动存储与远程监控,整套系统预留充足扩容空间,支持后续设备新增与系统升级。
五、网络拓扑说明
六、实施过程
项目严格遵循化工施工规范与防爆标准,全程标准化落地。
第一步开展现场勘测,精准梳理PA仪表点位、设备参数、布线路径及上位机通信参数,结合现场工况制定专项施工与调试方案。
第二步完成设备安装接线,规范部署工业屏蔽线缆,依次完成PA仪表、双网关、RTU上位机的对接接线,做好线路固定、屏蔽接地及防爆防护处理。
第三步参数调试,通过配套组态软件,设置设备地址、波特率、采集周期等核心参数,开启数据校验、断线重连、故障报警等防护功能。
第四步联调试运行,多轮核对数据传输一致性,排查延迟、丢包等问题,经过72小时不间断稳定试运行,系统各项指标达标,最终完成项目验收交付。
七、项目前后对比
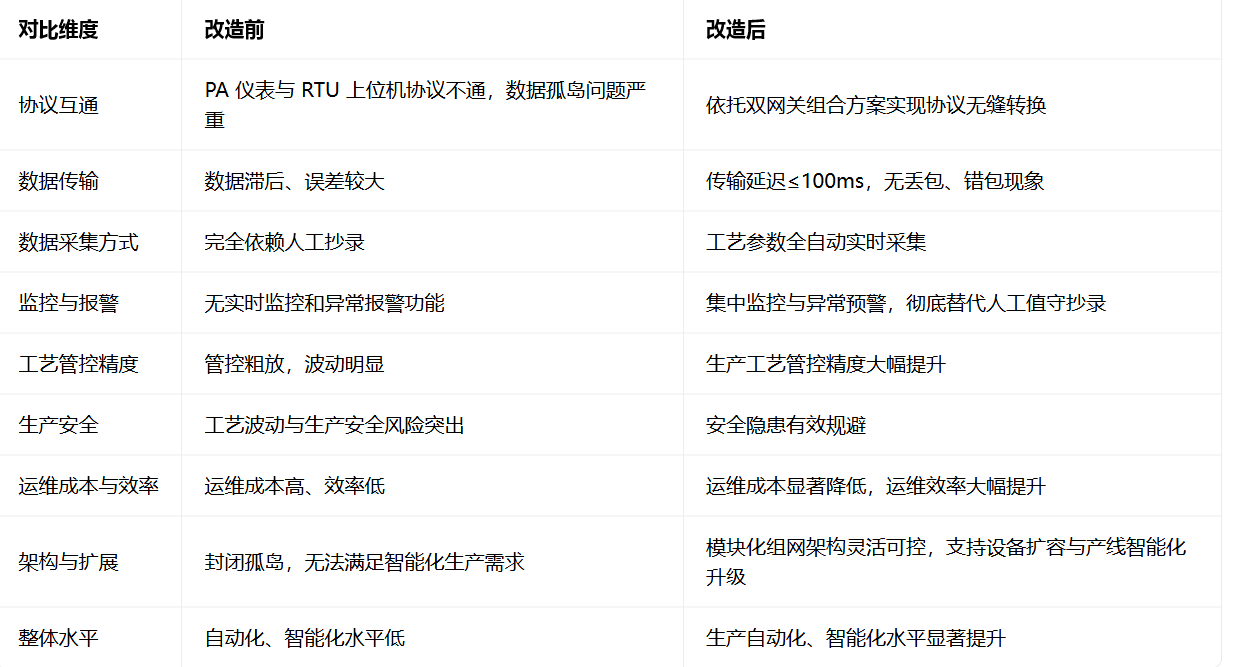
八、适配前景行业
本次双网关分级协议转换方案适配性广、可复制性强,广泛适用于各类存在PA总线仪表与RTU上位系统混用的流程工业场景。核心适配行业涵盖精细化工、石油化工、医药制造、污水处理、电力、冶金等领域,此类行业普遍存在存量PA仪表老旧、上位系统为RTU协议、无专用转换网关的改造痛点。方案无需替换核心生产设备,改造成本低、落地速度快、运行稳定性强,可快速破除数据孤岛,助力老旧产线智能化、数字化升级,具备极高的行业推广价值与应用前景。
九、案例总结
本案例针对化工反应车间无专用PA转RTU网关的现场痛点,采用远创智控YC-PA-DP与YC-DPM-RTU双网关分级转换方案,成功打通E+H PMP71B Profibus PA仪表与Modbus RTU上位机的跨协议通信壁垒。项目以低成本、短周期、零核心设备替换的优势,彻底解决了人工抄数、数据滞后、监控缺失等运维难题,实现车间生产数据自动化采集、集中化可视化监控,有效提升了化工生产工艺精度与安全管控水平。双网关组合的组网方案稳定可靠、拓展性强,可为各类工业现场PA与RTU设备的数据互通改造提供成熟、可落地的参考范本。
现场总线协议网关
E+H PMP71B仪表通过PA-DP分级转换实现Modbus RTU食品车间数据采集应用
E+H PMP71B仪表依托多级网关实现制药车间PA与RTU协议数据互通应用
E+H PMP71B仪表依托Profibus DP耦合与Modbus RTU网关实现油气泵站数据互通应用
E+H PMP71B仪表依托Profibus DP耦合与Modbus RTU网关实现食品车间数据互通应用
E+H PMP71B仪表依托多级网关实现化工车间PA与RTU协议数据互通应用
Profibus PA仪表依托Profibus DP耦合与Modbus RTU网关实现化工反应车间数据互通应用案例
MODBUS转PROFINET网关与arcrui ard3t电机保护器
远创智控PROFINET转 CANOPEN总线网关连接汇川变频器解决方案