EtherCAT转CAN/FD
EtherCAT从站转CANFD网关实现凹版印刷机色组同步联网应用
案例背景
八色凹版印刷机外围CAN FD设备联网改造。实施周期:六周(含两周现场调试)。参与方:印刷装备整机厂电气部、用户方印刷车间设备科、协议转换网关供应商技术支持。复盘对象:一台幅宽1050mm、最高印刷速度180m/min的八色凹印机,主要用于食品软包装与日化标签印刷。
该机传动系统以EtherCAT为主干,主控制器周期250微秒,驱动八个色组版辊伺服、压印辊伺服、牵引伺服与收放卷伺服,套色精度要求正负0.05mm。为提升烘干与质量控制水平,这一代机型在外围新增八段干燥箱热风温度模块、四点卷材张力传感器、VOC浓度监测仪、静电消除单元、油墨黏度检测器与套色Mark检测单元,全部采用CAN FD接口。项目目标是把这批外围数据全部接入主控制器HMI,并与车间MES打通。
项目痛点
复盘时把当时的问题按影响程度排了序。
第一位是协议不通:主控制器EtherCAT主站协议栈为整机厂量产验证方案,新增CAN FD主站驱动需改固件、重做回归测试,六周周期根本不够。
第二位是实时性:凹印机180m/min车速下,套色闭环与张力控制对数据延迟极敏感,普通网关毫秒级周期会造成HMI数据滞后、报警响应迟滞。
第三位是布线:八段干燥箱分布在机身全长十余米,若用模拟量与硬接线,单台需上百根电缆,电气柜装不下。
第四位是兼容性:六类外围设备来自五个厂商,报文格式各异,控制器不可能逐一适配。
网关功能
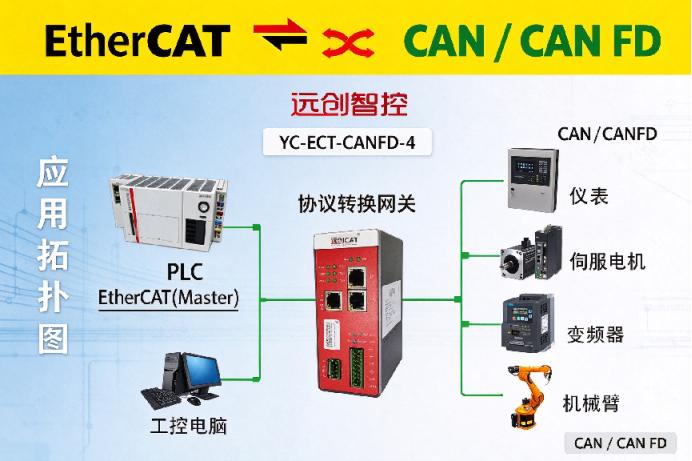
项目最终选用远创智控YC-ECT-CANFD协议转换网关,每台凹印机配置一台,安装于机身中段电气柜。EtherCAT侧,网关作为标准从站挂接主控制器EtherCAT总线,按250微秒周期交换过程数据,支持分布式时钟同步;CAN FD侧,网关作为主站扫描八段干燥箱温度模块、四点张力传感器、VOC监测、静电消除、黏度检测、套色Mark检测等节点,按PDO映射表周期读取各段热风温度、卷材张力、VOC浓度、静电电压、油墨黏度与套色偏差。网关内部完成EtherCAT过程数据与CAN FD报文的双向镜像,主控制器只看到一组标准从站输入输出,转发延迟小于一个EtherCAT周期,单路CAN FD最高5Mbps,支持DBC导入与报文过滤。
解决方案
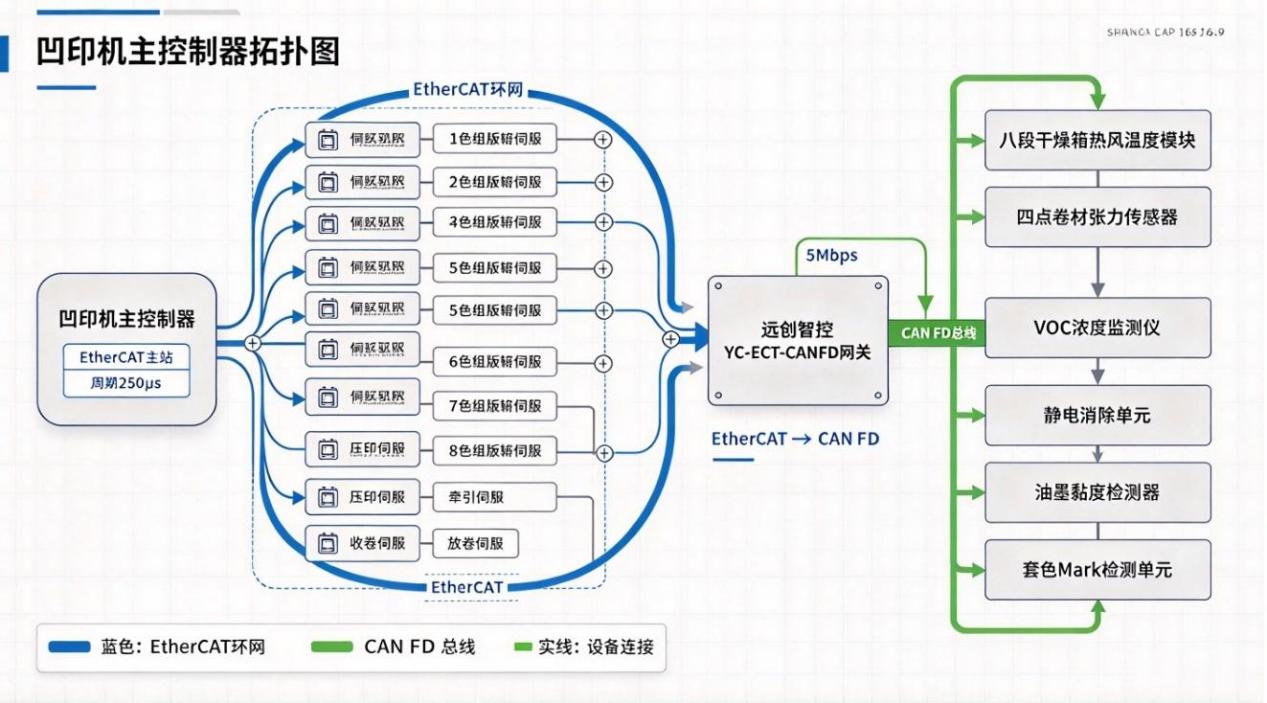
方案为"EtherCAT管传动、CAN FD管检测、YC-ECT-CANFD做桥"。传动主干保持原样:主控制器经EtherCAT环网连接各色组版辊、压印、牵引、收放卷伺服,套色与张力闭环仍由原控制算法承担,一行未改。外围检测层全部挂到CAN FD:网关下行以一根5Mbps双绞线串联八段温度模块、张力传感器、VOC仪、静电单元、黏度计与套色检测,替代原先的模拟量通道与硬接线。网关上行作为标准EtherCAT从站并回主干,控制器侧仅新增过程数据镜像与HMI变量映射,无需开发专用CAN FD驱动。这样既守住套色精度,又把外围从"硬接线堆叠"变成"一根总线"。
拓扑说明
实施过程
六周按四周准备、两周现场推进。
第一周收集五家厂商DBC文件与报文定义,梳理需要上送的信号清单,剔除与工艺无关的报文;
第二周在网关内配置CAN FD主站节点列表、PDO映射与报文过滤规则;
第三周将网关ESI文件导入主控制器工程,完成HMI变量与MES字段映射;
第四周在整机厂完成空载预调,核对节点扫描、读数一致性与端到端延迟。
第五周进场,利用用户换单停机窗口带电并接CAN FD并复核延迟;
第六周带料试印,连续跟踪三个班次,验证套色偏差、张力波动、干燥温度曲线与VOC数据正常后移交。
项目前后对比
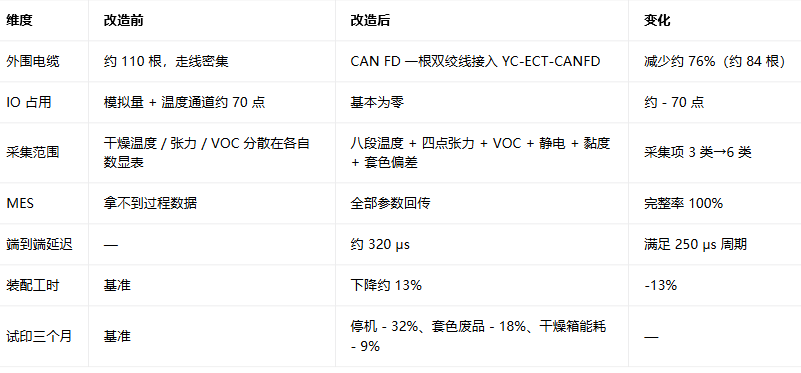
前景行业
复盘认为该架构可平移至同类卷材与 片材装备:柔版印刷机、涂布机、复合机、分切机、标签印刷机,以及锂电涂布与辊压、薄膜流延、纸张加工等以EtherCAT做多轴同步传动、外围需要密集温度与张力检测的场景。凡传动要硬实时、检测要多节点省布线的装备,"EtherCAT主干+CAN FD检测边缘+标准从站网关"都是可复用的组网范式。
案例总结
复盘结论有三条。
一是选型对了:远创智控YC-ECT-CANFD以标准EtherCAT从站身份接入,避免了改主站固件的最大风险,六周周期才守得住。
二是架构对了:传动归EtherCAT、检测归CAN FD,两类总线各守其位,套色精度未受任何影响。
三是数据对了:外围从"看得见读不出"变成全部上HMI与MES,质量追溯闭环。遗留问题是CAN FD节点数已接近单网关规划上限,下一机型建议按色组分区增配网关;此项已列入下一代产品电气规范。